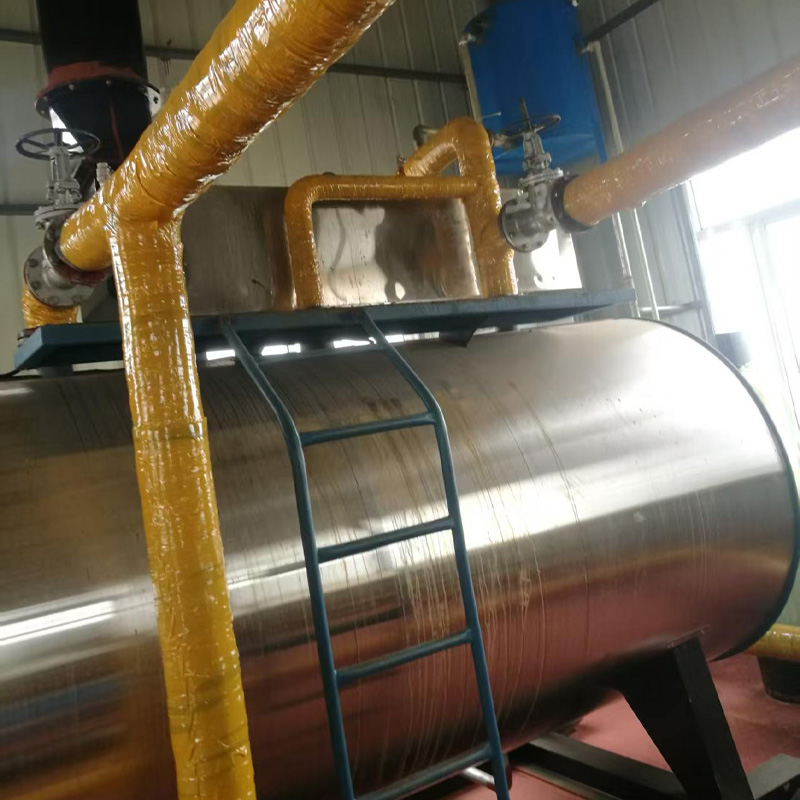
Нестандартные сосуды под давлением: изготовление на заказ от производителя
2026-10-10
- Нестандартные сосуды под давлением: инженерный подход к изготовлению на заказ
- Ключевые этапы проектирования и производства
- Технические параметры и спецификации
- Инженерный опыт: нюансы выбора конструкций
- Применение в различных отраслях промышленности
- Сравнение: Стандартные vs Нестандартные сосуды
- Как выбрать производителя нестандартного оборудования
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупке
Нестандартные сосуды под давлением: инженерный подход к изготовлению на заказ
В современной промышленной инженерии стандартные решения часто оказываются неэффективными или вовсе неприменимыми. Нестандартные сосуды под давлением представляют собой класс оборудования, проектируемого и изготавливаемого под специфические технологические требования конкретного производства. В отличие от серийных резервуаров, такие аппараты должны учитывать уникальные параметры рабочей среды: агрессивность химических реагентов, циклические термические нагрузки, пространственные ограничения монтажной площадки и особые требования к чистоте продукта.
Заказ индивидуального изготовления — это не просто вопрос геометрии емкости. Это комплексная инженерная задача, требующая точного расчета толщины стенок, выбора коррозионностойких материалов и разработки нестандартных узлов ввода-вывода. Ошибка на этапе проектирования может привести к катастрофическим последствиям при эксплуатации, поэтому ключевым фактором успеха является сотрудничество с производителем, обладающим не только производственными мощностями, но и глубокой экспертизой в области сопротивления материалов и сварочных технологий.
Почему стандартные решения не работают в сложных условиях
Типовые сосуды, предлагаемые на рынке, рассчитаны на усредненные условия эксплуатации. Однако реальные промышленные процессы редко укладываются в стандарты. Например, в химической промышленности часто требуется работа с высокореакционными средами при температурах, выходящих за рамки обычных углеродистых сталей. В пищевой и фармацевтической отраслях критическим становится качество внутренней поверхности (шероховатость), которое невозможно обеспечить на дешевом серийном оборудовании без дополнительной механической обработки.
Изготовление нестандартных сосудов позволяет оптимизировать технологический процесс. Инженеры могут интегрировать в конструкцию дополнительные теплообменные рубашки, специальные перегородки для улучшения смешивания или уникальные системы люков и лазов для обслуживания. Такой подход снижает эксплуатационные расходы в долгосрочной перспективе, несмотря на более высокие первоначальные затраты на проектирование.
Ключевые этапы проектирования и производства
Процесс создания сосуда под давлением, отличного от типового, строго регламентирован и состоит из нескольких взаимосвязанных этапов. Каждый из них требует контроля качества и соответствия нормативным документам.
1. Техническое задание и расчет на прочность
Основой любого проекта является детальное техническое задание (ТЗ). Оно включает в себя рабочие и проектные давления, температуры, свойства рабочей среды (плотность, вязкость, коррозионная активность) и сейсмические требования региона установки. На этом этапе инженеры проводят расчеты на прочность и устойчивость, используя методы конечных элементов (FEA) для сложных геометрических форм. Это позволяет выявить зоны концентрации напряжений еще до начала производства.
2. Выбор материалов и подготовка производства
Выбор материала диктуется условиями эксплуатации. Для средних давлений и температур часто используются углеродистые стали, однако для агрессивных сред применяются нержавеющие стали (например, марки 304, 316L), титановые сплавы или биметаллические конструкции с плакированием. Важно отметить, что ООО «Аньхой Чжунъянь Котлов и Сосудов Производство», обладая лицензиями на производство сосудов категорий I, II и III, имеет доступ к сертифицированным материалам и строгую систему входного контроля. Наличие собственного склада сварочных материалов площадью 60 м² гарантирует правильное хранение электродов и проволоки, что критически важно для предотвращения дефектов швов, таких как поры и трещины.
3. Формовка и сварка
Современное производство требует высокой точности формовки обечаек и днищ. Использование числовых вальцовочных станков позволяет достигать минимальных допусков по овальности, что существенно упрощает сборку и снижает остаточные напряжения. Сварка является наиболее ответственным процессом. На предприятии применяются автоматизированные установки для сварки в среде CO₂ и машины для дуговой сварки под флюсом. Автоматизация обеспечивает стабильность параметров сварочного тока и скорости подачи проволоки, что напрямую влияет на механические свойства соединения.
4. Контроль качества и неразрушающий контроль (НК)
Каждый нестандартный сосуд проходит многоступенчатый контроль. Визуальный осмотр дополняется радиографическим контролем (РК) сварных швов. Собственная рентгеновская камера площадью 88 м² на базе завода позволяет проводить полномасштабную проверку соединений без привлечения сторонних организаций. Это ускоряет процесс сдачи объекта и повышает прозрачность контроля для заказчика. Также проводятся гидравлические испытания давлением, превышающим рабочее в 1.25–1.5 раза, для подтверждения герметичности и прочности конструкции.
Технические параметры и спецификации
При заказе нестандартного оборудования важно понимать диапазон возможных технических характеристик. Ниже приведены типовые параметры, которые могут варьироваться в зависимости от проекта.
| Параметр | Типовые значения / Диапазон | Примечание |
|---|---|---|
| Рабочее давление | От вакуума до 10 МПа и выше | Зависит от категории сосуда и толщины стенки |
| Рабочая температура | От -40°C до +450°C | Определяет выбор марки стали и сварочных материалов |
| Объем | От 0.1 м³ до 200 м³ | Ограничивается транспортными габаритами при доставке |
| Материал корпуса | Q245R, Q345R, 06Cr19Ni10 (304), 06Cr17Ni12Mo2 (316L) | Возможны биметаллические исполнения |
| Коэффициент коррозии | 0.5 – 3.0 мм/год (прибавка на коррозию) | Учитывается в расчете толщины стенки |
| Тип сварного шва | Двусторонний стыковой с полным проваром | Контроль РК или УЗ на 100% длины для высоких категорий |
Конкретные параметры всегда зависят от модели, конфигурации и реальных условий эксплуатации. Инженеры завода проводят индивидуальный расчет для каждого заказа, чтобы обеспечить баланс между безопасностью, весом конструкции и стоимостью.
Инженерный опыт: нюансы выбора конструкций
С точки зрения инженерной практики, при проектировании сосудов, работающих в условиях циклических нагрузок (нагрев-охлаждение), критическим фактором становится не столько номинальная прочность материала, сколько его ударная вязкость и сопротивление усталости. Часто заказчики стремятся максимизировать толщину стенки «с запасом», однако это может привести к ухудшению свариваемости и росту остаточных напряжений, требующих обязательной термообработки после сварки.
Оптимальное решение заключается в точном расчете необходимой толщины с учетом прибавки на коррозию и отрицательного допуска на толщину листа, а также в грамотном конструировании переходных зон. Например, плавные переходы от цилиндрической части к днищу и правильная конструкция опорных лап позволяют значительно снизить пиковые напряжения. Опыт специалистов показывает, что качественная проработка узлов крепления часто важнее, чем простое увеличение массы металла.
Применение в различных отраслях промышленности
Нестандартные сосуды находят применение в самых разных секторах экономики. Рассмотрим два конкретных примера, иллюстрирующих важность индивидуального подхода.
Химическая промышленность: реакторы с мешалкой
Условия применения: Агрессивные кислотные среды, температура до 200°C, необходимость интенсивного перемешивания вязких компонентов.
Технические требования: Внутренняя поверхность должна быть устойчива к коррозии и иметь низкую шероховатость для предотвращения налипания продукта. Требуется установка уплотнений вала мешалки, работающих под давлением.
Решение: Изготовление аппарата из нержавеющей стали 316L с электрохимической полировкой внутренней поверхности. Интеграция двойного механического уплотнения с системой охлаждения. Разработка специальной формы днища для улучшения циркуляции потока.
Риск: Неправильный выбор уплотнения может привести к утечке токсичных веществ. Решение требует точной координации между производителем сосуда и поставщиком уплотнительных узлов.
Энергетика и ЖКХ: буферные емкости и теплоаккумуляторы
Условия применения: Большие объемы воды (до 100 м³ и более), работа в системах отопления с переменным графиком нагрузок, давление до 1.6 МПа.
Технические требования: Высокая надежность сварных швов из-за больших объемов хранимой энергии, наличие множества патрубков для подключения контуров, теплоизоляция.
Решение: Использование стали Q345R, оптимизированной для сварки больших толщин. Разделение объема внутренними перегородками для стратификации потоков (разделения горячей и холодной воды). Установка усиленных опорных конструкций для распределения веса на фундамент.
Инженерный совет: Для крупных емкостей критически важна транспортировка. Часто целесообразнее изготовить сосуд в виде модулей, которые собираются на месте эксплуатации, чем пытаться перевезти монолитную конструкцию негабаритных размеров.
Сравнение: Стандартные vs Нестандартные сосуды
При принятии решения о закупке оборудования необходимо четко понимать разницу между типовыми и индивидуальными решениями.
| Критерий | Стандартные сосуды | Нестандартные сосуды (на заказ) |
|---|---|---|
| Стоимость | Ниже за счет серийности | Выше из-за затрат на проектирование и подготовку производства |
| Сроки поставки | Короткие (при наличии на складе) | Длительные (требуется время на расчеты и изготовление) |
| Соответствие процессу | Частичное, требуются компромиссы | Полное, оптимальная интеграция в технологию |
| Эффективность | Средняя | Максимальная для конкретных условий |
| Гибкость изменений | Отсутствует | Высокая (возможность изменения конструкции на этапе ТЗ) |
Рекомендация: Если ваши условия эксплуатации укладываются в стандартные рамки (давление до 1.6 МПа, нейтральная среда, обычные габариты), выбор типового изделия оправдан экономически. Однако при наличии агрессивных сред, высоких температур, особых требований к гигиене или необходимости интеграции в сложную трубопроводную арматуру, изготовление на заказ является единственно верным инженерным решением, обеспечивающим безопасность и долговечность.
Как выбрать производителя нестандартного оборудования
Рынок предложений обширен, но не все предприятия обладают компетенциями для работы со сложными сосудами под давлением. При выборе подрядчика обратите внимание на следующие аспекты:
- Лицензии и сертификаты. Производитель должен иметь действующие лицензии на проектирование и изготовление сосудов соответствующих категорий. В Китае это лицензии Главного управления по надзору за качеством (AQSIQ). Наличие сертификатов ISO 9001 подтверждает наличие системы менеджмента качества.
- Производственная база. Оцените наличие современного оборудования: вальцовочных станков с ЧПУ, автоматических сварочных комплексов, камер для термообработки. Важно наличие собственной лаборатории неразрушающего контроля (рентген, ультразвук, капиллярный метод).
- Инженерный штат. Компания должна располагать квалифицированными инженерами-проектировщиками, способными выполнить расчеты на прочность и разработать чертежи согласно международным стандартам (ASME, EN, GB).
- Опыт реализации схожих проектов. Запросите референс-лист. Опыт работы с аналогичными средами и давлениями снизит риски при проектировании.
ООО «Аньхой Чжунъянь Котлов и Сосудов Производство» демонстрирует соответствие этим высоким требованиям. Предприятие, основанное в 1985 году, прошло путь от местного завода до ведущего игрока отрасли. Полный цикл лицензированных компетенций, включая монтаж и ремонт сосудов III категории и трубопроводов класса GC2, позволяет компании брать на себя ответственность за весь жизненный цикл оборудования. Более 168 высококвалифицированных специалистов и парк из 80 единиц технологического оборудования обеспечивают выполнение заказов любой сложности.
Часто задаваемые вопросы (FAQ)
Какие документы необходимы для заказа нестандартного сосуда?
Для начала работы требуется техническое задание, содержащее данные о рабочей среде, давлении, температуре, требуемом объеме и габаритных ограничениях. Также желательно предоставить схему трубопроводов (P&ID), чтобы правильно расположить патрубки и фланцы. Если есть предпочтения по стандартам (GB, ASME, PED), это также указывается в ТЗ.
Влияет ли материал на стоимость изготовления?
Да, значительно. Нержавеющие стали и специальные сплавы дороже углеродистых не только по цене самого металла, но и из-за более сложных требований к сварке (необходимость использования инертных газов, специальных присадок) и обработке поверхности. Однако для агрессивных сред это неизбежные затраты, обеспечивающие долгий срок службы.
Как контролируется качество сварных швов?
Качество контролируется методами неразрушающего контроля (НК). Для сосудов высокого давления обычно применяется 100% радиографический контроль (рентген) основных швов. Дополнительно проводится визуальный контроль, проверка размеров и гидравлические испытания готового изделия. Все результаты фиксируются в паспорте качества.
Можно ли модернизировать существующий нестандартный сосуд?
Да, модернизация возможна, но требует проведения экспертизы и расчетов. Изменение конструкции (добавление патрубков, изменение опор) должно выполняться организацией, имеющей лицензию на ремонт и модернизацию сосудов под давлением. Самостоятельные вмешательства запрещены правилами безопасности.
Какие сроки изготовления typical для нестандартного проекта?
Сроки зависят от сложности и размеров. Простые емкости могут изготавливаться за 4-6 недель. Сложные аппараты с внутренними устройствами, из специальных материалов или больших габаритов могут требовать от 3 до 6 месяцев. Этот срок включает проектирование, закупку материалов, изготовление, контроль и испытания.
Заключение и рекомендации по закупке
Выбор изготовителя нестандартных сосудов под давлением — это стратегическое решение, влияющее на безопасность и эффективность всего производственного процесса. Не стоит руководствоваться только ценой. Дешевизна часто достигается за счет экономии на качестве металла, квалификации сварщиков или объеме контрольных процедур.
При подготовке тендера требуйте от поставщиков детализированные предложения с указанием марок материалов, методов контроля и сроков выполнения работ. Обратите внимание на возможность шеф-монтажа и авторского надзора со стороны производителя. Комплексный подход, включающий проектирование, изготовление и последующее сервисное обслуживание, минимизирует риски на всех этапах.
Для получения консультации по вашему проекту, расчета стоимости и сроков изготовления оборудования, соответствующего вашим уникальным требованиям, рекомендуется обратиться к специалистам завода. Инженеры помогут оптимизировать конструкцию, подобрать материалы и обеспечить соответствие всем нормативным требованиям.
Узнать больше о производственных возможностях и получить техническую документацию можно, перейдя по ссылке: продукция и технические решения завода.