Парораспределительные коллекторы: цены от производителя, опт
2026-10-12
- Парораспределительные коллекторы: инженерный подход к выбору и закупкам от производителя
- Конструкция и принцип работы паровых коллекторов
- Материалы и стандарты изготовления
- Как формируется цена на парораспределительные коллекторы
- Технические параметры и выбор оборудования
- Сравнение типов подключений и конструкций
- Производственные возможности и контроль качества
- Примеры применения в промышленности
- Частые ошибки при закупке и эксплуатации
- FAQ: Часто задаваемые вопросы о парораспределительных коллекторах
- Рекомендации по выбору поставщика и оформлению заказа
Парораспределительные коллекторы: инженерный подход к выбору и закупкам от производителя
Парораспределительные коллекторы (или паровые гребенки) являются критически важным узлом в системах промышленного теплоснабжения, обеспечивающим равномерное распределение пара между несколькими потребителями или технологическими линиями. В условиях современного производства, где требования к энергоэффективности и стабильности давления постоянно растут, качество изготовления этого элемента напрямую влияет на КПД всей котельной установки. Запрос «парораспределительные коллекторы цены от производителя опт» часто отражает потребность инженеров и закупщиков в поиске надежного поставщика, способного предложить не просто металлическую трубу, а рассчитанное под конкретные параметры оборудование с гарантией безопасности.
Эффективность работы паровой системы зависит не только от мощности котла, но и от гидравлической сбалансированности контуров. Неправильно подобранный или изготовленный с нарушениями технологии коллектор может стать причиной гидроударов, неравномерного прогрева теплообменников и преждевременного выхода из строя запорной арматуры. Поэтому при оптовых закупках ключевым фактором становится не только стоимость металла, но и компетенция завода-изготовителя в области сварки сосудов под давлением, контроля качества швов и соблюдения допусков.
Конструкция и принцип работы паровых коллекторов
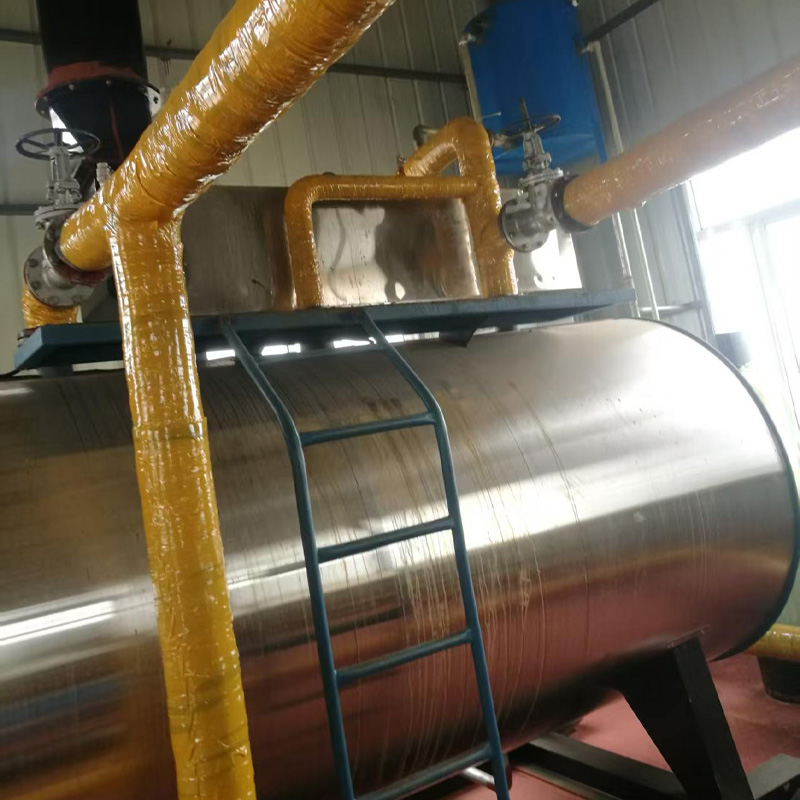
Парораспределительный коллектор представляет собой горизонтальный цилиндрический сосуд, оснащенный одним входным патрубком для подачи пара от котла или редукционно-охладительной установки (РОУ) и несколькими выходными патрубками для подключения потребителей. Внутри корпуса могут устанавливаться специальные перегородки или сепараторы влаги, предназначенные для улучшения качества пара перед его подачей в технологическое оборудование.
Основная задача устройства — стабилизация давления и расхода пара. Когда потребление пара различными линиями меняется динамически (например, один теплообменник отключается, а другой включается), коллектор служит буферной емкостью, сглаживающей пульсации давления. Это предотвращает скачки нагрузки на котел и обеспечивает стабильный тепловой режим процессов.
С точки зрения термодинамики, внутри коллектора происходит снижение скорости потока пара, что способствует оседанию капель конденсата и механических примесей. Именно поэтому внизу корпуса всегда предусматривается дренажный патрубок для отвода конденсата, который должен подключаться к системе возврата конденсата или через конденсатоотводчики.
Ключевые элементы конструкции
- Корпус (цилиндрическая обечайка): Изготавливается из углеродистой или легированной стали, толщина стенки рассчитывается исходя из рабочего давления и температуры. Для промышленных систем давление может достигать 1,6–4,0 МПа и выше.
- Заглушки (днища): Могут быть плоскими, эллиптическими или коническими. Эллиптические днища предпочтительнее для высоких давлений, так как они лучше распределяют механические напряжения.
- Патрубки входа и выхода: Их диаметр и расположение определяются гидравлическим расчетом. Важно избегать прямого попадания высокоскоростного потока пара на стенку противоположного патрубка, чтобы предотвратить эрозию металла.
- Опоры и крепления: Коллекторы большого диаметра и длины требуют надежных опор, учитывающих температурные расширения металла при нагреве.
- Теплоизоляция: Обязательный элемент для снижения тепловых потерь и обеспечения безопасности персонала. Обычно используется минеральная вата или пенополиуретан с защитным кожухом из оцинкованной стали.
Материалы и стандарты изготовления
Выбор материала для парораспределительного коллектора диктуется параметрами рабочей среды: давлением и температурой пара. В большинстве промышленных применений используются качественные углеродистые стали, такие как 20 (аналог ASTM A106 Gr.B) или 09Г2С для низких температур окружающей среды. Для перегретого пара с температурой свыше 400°C могут применяться легированные стали, содержащие хром и молибден (например, 15ХМ или 12Х1МФ), которые сохраняют прочность при длительном воздействии высоких температур.
Производство таких сосудов подпадает под строгий государственный контроль. В Российской Федерации и странах ЕАЭС изготовление регламентируется правилами безопасности для оборудования, работающего под избыточным давлением. Завод-изготовитель обязан иметь соответствующую лицензию и аттестованные технологии сварки.
ООО «Аньхой Чжунъянь Котлов и Сосудов Производство», являющееся специализированным предприятием с историей с 1985 года, обладает полным циклом лицензированных компетенций для производства сосудов под давлением I и II категорий, а также котлов класса B. Наличие сертификатов и утверждение деятельности Главным управлением по надзору за качеством КНР подтверждают способность предприятия выпускать продукцию, соответствующую международным и национальным стандартам безопасности. Использование автоматизированных установок для сварки в среде CO₂ и дуговой сварки под флюсом обеспечивает стабильное качество швов, что критично для герметичности паровых систем.
Как формируется цена на парораспределительные коллекторы
Стоимость парораспределительного коллектора не является фиксированной величиной и зависит от множества технических и экономических факторов. Понимание этих факторов позволяет закупщикам более точно оценивать коммерческие предложения и избегать скрытых расходов на этапе эксплуатации.
Основные ценообразующие факторы
- Геометрические размеры и масса: Диаметр и длина коллектора определяют расход основного металла. Чем больше объем сосуда, тем толще должны быть стенки для компенсации давления, что экспоненциально увеличивает вес и стоимость.
- Рабочее давление и температура: Высокие параметры требуют использования более дорогих марок стали и увеличения толщины стенок. Также возрастают требования к качеству сварных соединений и проценту неразрушающего контроля (НК).
- Количество и тип патрубков: Каждый дополнительный патрубок — это затраты на вырезку отверстия, приварку бобышки или штуцера, усиление зоны сопряжения и контроль качества. Фланцевые соединения дороже приварных концов под приварку.
- Сложность конструкции: Наличие внутренних сепараторов, перегородок или специальных требований к расположению отводов усложняет сборку и сварку, увеличивая трудоемкость.
- Объем партии (опт): При серийном производстве завод может оптимизировать раскрой листового металла, снижая процент отходов. Крупные заказы позволяют amortize затраты на настройку оборудования и проведение обязательных испытаний.
- Логистика и упаковка: Габаритные изделия требуют специального транспорта и усиленной упаковки для защиты изоляции и фланцев при транспортировке.
При запросе цены от производителя важно предоставлять подробную техническую спецификацию (datasheet). Отсутствие четких ТЗ часто приводит к тому, что поставщики закладывают максимальные коэффициенты надежности в цену, делая предложение неконкурентоспособным.
Технические параметры и выбор оборудования
Для корректного подбора парораспределительного коллектора необходимо учитывать следующие параметры. Ошибки на этом этапе ведут к неэффективной работе системы или аварийным ситуациям.
| Параметр | Описание и влияние на выбор | Типичные значения / Примечания |
|---|---|---|
| Рабочее давление (P) | Определяет толщину стенки корпуса и класс фланцев. | 0,7 – 4,0 МПа (и выше для спецпроектов). Запас прочности обязателен. |
| Рабочая температура (T) | Влияет на выбор марки стали и тип изоляции. | Насыщенный пар: 110–250°C; Перегретый пар: до 450°C. |
| Пропускная способность (G) | Суммарный расход пара всеми потребителями + запас 10-15%. | Рассчитывается исходя из тепловой нагрузки оборудования (т/ч или кг/ч). |
| Диаметр корпуса (D) | Зависит от скорости пара внутри коллектора. Слишком малый диаметр вызовет падение давления и эрозию. | Рекомендуемая скорость пара в коллекторе: 10–20 м/с. |
| Материал исполнения | Сталь 20, 09Г2С, 15ХМ, нержавеющая сталь (для пищевой промышленности). | Должен соответствовать ГОСТ или ASME в зависимости от региона эксплуатации. |
| Тип соединений | Фланцевое (под болты) или под приварку. | Фланцы удобнее для монтажа и обслуживания, сварные соединения надежнее и дешевле. |
Инженерный опыт показывает, что часто недооценивается важность скорости потока внутри самого коллектора. Если диаметр выбран слишком маленьким, высокая скорость пара будет увлекать капли влаги, превращая коллектор в источник влажного пара, что губительно для турбин и теплообменников. С другой стороны, чрезмерно большой диаметр ведет к излишним затратам металла и большим теплопотерям, даже при хорошей изоляции.
Сравнение типов подключений и конструкций
При проектировании системы часто возникает вопрос выбора конфигурации подключений. Рассмотрим два основных подхода.
| Характеристика | Верхнее подключение отводов | Боковое/Нижнее подключение отводов |
|---|---|---|
| Качество пара | Выше. Забирается сухой пар из верхней зоны. | Ниже. Риск захвата конденсата, если нет эффективного дренажа. |
| Сложность монтажа | Требует больше места сверху для изоляции и обслуживания. | Удобнее для обвязки арматурой на уровне пола. |
| Риск эрозии | Минимальный для самих отводов. | Высокий, если поток направлен непосредственно на стенку. |
| Применение | Для чувствительного оборудования (турбины, сушильные цилиндры). | Для систем отопления, подогревателей, где влажность менее критична. |
Для большинства промышленных задач рекомендуется комбинированный подход: вход пара может быть торцевым или боковым с рассекателем потока, а отборы к потребителям — сверху. Дренаж конденсата всегда осуществляется снизу.
Производственные возможности и контроль качества
Надежность парораспределительного коллектора закладывается на этапе производства. Ключевыми этапами являются резка, вальцовка, сварка и контроль.
ООО «Аньхой Чжунъянь Котлов и Сосудов Производство» располагает современной производственной базой, включающей числовые вальцовочные станки и установки плазменной резки с ЧПУ, что обеспечивает высокую точность геометрии обечаек. Особое внимание уделяется сварочным работам. На предприятии функционирует склад сварочных материалов I и II категорий площадью 60 м², где соблюдается строгий режим хранения электродов и проволоки, исключающий их увлажнение.
Контроль качества сварных швов осуществляется с применением рентгеновской камеры площадью 88 м². Это позволяет выявлять внутренние дефекты (поры, непровары, трещины), невидимые при визуальном осмотре. Такой уровень контроля соответствует требованиям для сосудов под давлением высокой категории опасности. Наличие 5 мостовых кранов грузоподъемностью до 32 тонн позволяет работать с крупногабаритными коллекторами для мощных энергетических установок.
Штат компании насчитывает более 168 высококвалифицированных специалистов, включая инженеров-технологов и аттестованных сварщиков. Это человеческий капитал, наряду с оборудованием (более 80 единиц), гарантирует, что каждый коллектор, покидающий завод, соответствует заявленным параметрам.
Примеры применения в промышленности
Сценарий 1: Пищевое производство (мясокомбинат)
Условия: Требуется подача насыщенного пара давлением 0,7 МПа на несколько автоклавов для стерилизации и варочных котлов. Потребление пара циклическое: автоклавы загружаются и выгружаются по графику, вызывая резкие скачки расхода.
Техническое решение: Устанавливается парораспределительный коллектор диаметром 400 мм с эллиптическими днищами. Материал — сталь 20. Особенностью является наличие внутренних перфорированных листов для сепарации влаги, так как качество пара критично для равномерности прогрева продуктов. Отборы выполнены сверху. Коллектор оснащен манометрами и предохранительными клапанами на каждом выходе для локального регулирования.
Результат: Стабилизация давления в автоклавах, исключение гидроударов в трубопроводах, повышение качества продукции за счет равномерного нагрева.
Сценарий 2: Химическая промышленность (реакторный цех)
Условия: Подача перегретого пара температурой 350°C и давлением 2,5 МПа на рубашки химических реакторов. Агрессивная внешняя среда, высокие требования к пожарной безопасности.
Техническое решение: Коллектор изготовлен из стали 15ХМ, устойчивой к ползучести при высоких температурах. Все сварные швы прошли 100% рентгенографический контроль. Теплоизоляция выполнена из негорючих матов повышенной плотности с алюминиевым кожухом. Фланцевые соединения соответствуют классу давления PN40.
Результат: Безопасная транспортировка высокотемпературного теплоносителя, минимизация тепловых потерь, соответствие нормам промышленной безопасности.
Частые ошибки при закупке и эксплуатации
- Игнорирование дренажа: Установка коллектора без уклона или с недостаточным количеством конденсатоотводчиков приводит к накоплению воды. Вода, попадая в паропровод, вызывает разрушительные гидроудары.
- Неправильная изоляция: Использование изоляции, не рассчитанной на рабочую температуру, приводит к ее спеканию и потере свойств. Это увеличивает теплопотери и риск ожогов персонала.
- Экономия на толщине стенки: Попытка снизить стоимость за счет использования трубы со стенкой ниже расчетной толщины категорически недопустима для сосудов под давлением. Это прямое нарушение правил безопасности.
- Отсутствие запчастей: Не заказываются заранее прокладки для фланцев и крепеж. При ремонте это приводит к длительным простоям.
FAQ: Часто задаваемые вопросы о парораспределительных коллекторах
Какой срок службы парораспределительного коллектора?
Срок службы зависит от режима эксплуатации (температура, давление, цикличность нагрузок) и качества водоподготовки. При соблюдении проектных параметров и регулярном техническом обслуживании срок службы металлических коллекторов составляет 20–30 лет. Однако изоляция и уплотнения требуют замены каждые 5–7 лет.
Нужно ли регистрировать парораспределительный коллектор?
Да, если коллектор работает под давлением выше 0,07 МПа и имеет объем более 0,001 м³ (для некоторых категорий), он подлежит регистрации в органах технического надзора (например, Ростехнадзор в РФ). Производитель обязан предоставить полный пакет документов: паспорт сосуда, сертификаты на материалы, акты контроля сварных швов.
Можно ли изготовить коллектор нестандартных размеров?
Безусловно. Парораспределительные коллекторы часто являются нестандартизированным оборудованием, изготавливаемым по чертежам заказчика. ООО «Аньхой Чжунъянь Котлов и Сосудов Производство» специализируется на индивидуальном проектировании и производстве, адаптируя геометрию и материалы под конкретные нужды клиента.
Как проверить качество коллектора при приемке?
Необходимо проверить наличие паспорта изделия, сертификатов на сталь, актов неразрушающего контроля (рентген или УЗИ швов), результатов гидравлических испытаний. Визуально осматриваются сварные швы (отсутствие подрезов, пор), качество антикоррозийного покрытия и маркировка.
Рекомендации по выбору поставщика и оформлению заказа
Выбор поставщика парораспределительных коллекторов должен основываться не только на цене, но и на технической экспертизе завода. При работе с зарубежными производителями, такими как китайские предприятия, важно убедиться в наличии международных сертификатов (ASME, ISO, PED) или возможности адаптации продукции под местные нормы.
При формировании запроса на коммерческое предложение (RFQ) укажите:
- Точные рабочие параметры (давление, температура, расход).
- Предпочтительные материалы (или требование подбора производителем).
- Тип соединений (фланцы по какому стандарту: ГОСТ, DIN, ANSI).
- Требования к объему неразрушающего контроля швов.
- Условия поставки (Incoterms) и требования к упаковке.
Сотрудничество с проверенным производителем, таким как ООО «Аньхой Чжунъянь Котлов и Сосудов Производство», позволяет получить не только качественное изделие, но и полную техническую поддержку на этапах проектирования и монтажа. Опыт компании в производстве сосудов под давлением и котлов класса B гарантирует, что ваш парораспределительный коллектор станет надежным элементом энергетической инфраструктуры вашего предприятия.
Для получения детального расчета стоимости и консультации по техническим характеристикам рекомендуем связаться с инженерным отделом завода, предоставив исходные данные вашей паровой системы. Индивидуальный подход к каждому проекту позволяет оптимизировать затраты без ущерба для безопасности и эффективности.