Производство котлов и сосудов под давлением: завод-изготовитель
2026-10-11
- Производство котлов и сосудов под давлением: инженерные требования к выбору завода-изготовителя
- Классификация и нормативные требования к оборудованию
- Технологический цикл производства: от металла до готового изделия
- Инженерный подход к выбору материалов и конструкций
- Сравнительный анализ типов котельного оборудования
- Практические сценарии применения и инженерные кейсы
- Критерии выбора надежного завода-изготовителя
- Параметры и технические характеристики продукции
- ООО «Аньхой Чжунъянь»: комплексный подход к производству
- Часто задаваемые вопросы (FAQ)
- Заключение и рекомендации по закупкам
Производство котлов и сосудов под давлением: инженерные требования к выбору завода-изготовителя
В современной промышленной инфраструктуре надежность теплотехнического оборудования напрямую определяет безопасность производственных процессов и экономическую эффективность предприятия. Производство котлов и сосудов под давлением — это не просто металлообработка, а сложный технологический цикл, требующий строгого соблюдения нормативных стандартов, прецизионного контроля сварных швов и глубокого понимания термодинамических процессов. Ошибки на этапе проектирования или изготовления могут привести к катастрофическим последствиям, включая разгерметизацию систем, аварийные остановки и угрозу для персонала.
Для технических директоров, главных инженеров и специалистов по закупкам ключевой задачей является не только поиск поставщика с конкурентной ценой, но и верификация его производственных компетенций. Завод-изготовитель должен обладать лицензиями на работы с оборудованием высоких классов опасности, располагать собственной лабораторией неразрушающего контроля и иметь подтвержденный опыт реализации проектов в конкретных отраслевых нишах. В данном материале рассматриваются критерии оценки производителей, технические особенности изготовления емкостного и котельного оборудования, а также практические аспекты выбора надежного партнера для обеспечения долгосрочной эксплуатации промышленных объектов.
Классификация и нормативные требования к оборудованию
Промышленные котлы и сосуды под давлением относятся к категориям оборудования повышенной опасности. Их производство регламентируется жесткими государственными и международными стандартами, которые определяют материалы, методы сварки, виды испытаний и условия эксплуатации. Понимание этих классификаций необходимо для корректного формирования технического задания.
Котельное оборудование: классы и типы
Котлы подразделяются по типу теплоносителя, виду используемого топлива и рабочим параметрам (давление и температура). Основные категории включают:
- Паровые котлы: генерируют насыщенный или перегретый пар для технологических нужд (пищевая промышленность, химическое производство) или выработки электроэнергии. Ключевые параметры — давление пара (от 0,7 до 10 МПа и выше) и производительность (т/ч).
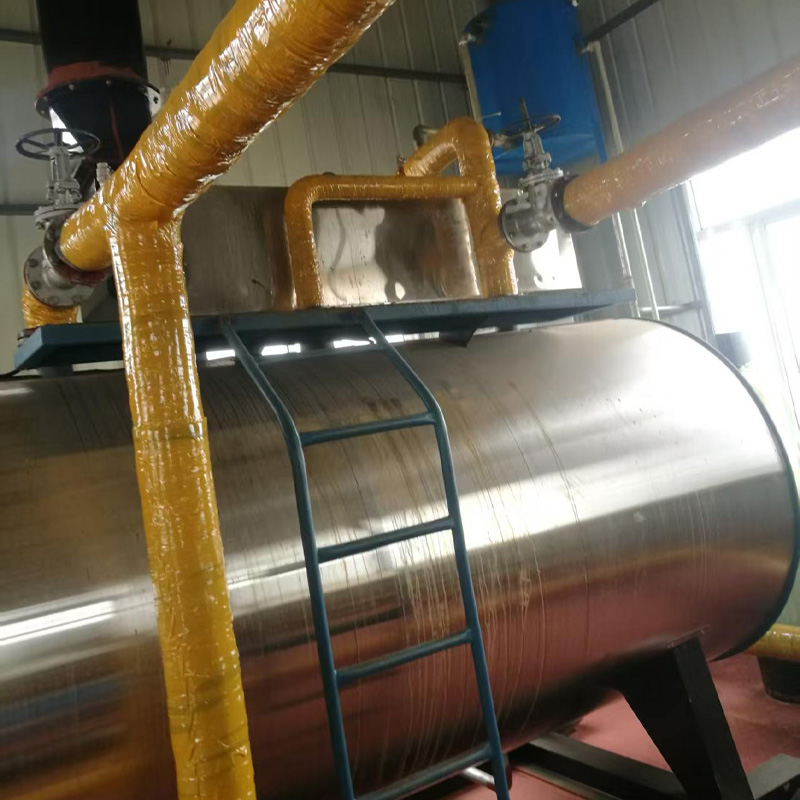
- Водогрейные котлы: используются в системах отопления и горячего водоснабжения крупных жилых комплексов, торговых центров и промышленных площадок. Рабочее давление обычно составляет до 2,5 МПа, температура воды — до 150°C.
- Котлы на различных видах топлива: газовые, жидкотопливные, твердотопливные (включая биомассу) и электрические. Выбор типа горелки и конструкции топки зависит от доступности энергоносителей и экологических требований региона эксплуатации.
Согласно нормативам, производство котлов класса B требует наличия специализированных разрешений, так как данное оборудование работает при высоких давлениях и температурах, представляющих значительный риск.
Сосуды под давлением: категории и назначение
Сосуды под давлением предназначены для хранения и транспортировки сжатых газов, сжиженных углеводородных газов (СУГ), химических реагентов и других сред. Они классифицируются по категориям (I, II, III, IV) в зависимости от произведения рабочего давления на объем сосуда и характеристик рабочей среды (токсичность, взрывоопасность).
Изготовление сосудов I и II категорий требует применения высококачественных сталей, устойчивых к коррозии и хрупкому разрушению. Для агрессивных сред часто используются легированные стали или биметаллические конструкции. Производство сосудов под давлением класса D, а также монтаж и ремонт оборудования III категории, допускаются только предприятиям, прошедшим аттестацию технологий и имеющим квалифицированный персонал.
Технологический цикл производства: от металла до готового изделия
Качество конечного продукта закладывается на каждом этапе производственного цикла. Современный завод-изготовитель обязан использовать автоматизированное оборудование для минимизации человеческого фактора и обеспечения повторяемости результатов.
Подготовка материалов и формовка
Процесс начинается с входного контроля листового металла и труб. Проверяется химический состав, механические свойства и отсутствие дефектов проката. Затем осуществляется лазерная или плазменная резка заготовок с высокой точностью. Для создания цилиндрических обечаек используются вальцовочные станки с числовым программным управлением (ЧПУ), которые обеспечивают идеальный радиус гиба без образования складок или трещин в металле.
Сварочные технологии и контроль качества
Сварка является наиболее критичным этапом. Разрушение сосудов под давлением чаще всего происходит именно по сварным швам. Передовые предприятия применяют следующие методы:
- Автоматическая сварка под флюсом: обеспечивает глубокое проплавление и высокую производительность при изготовлении продольных и кольцевых швов больших диаметров.
- Сварка в среде защитных газов (MIG/MAG, TIG): используется для корневого слоя шва и работы с тонкостенными элементами или нержавеющими сталями.
- Рентгенографический контроль (RT): позволяет выявить внутренние дефекты шва (поры, непровары, шлаковые включения) без разрушения изделия.
Например, на производственной базе ООО «Аньхой Чжунъянь Котлов и Сосудов Производство» функционирует специализированная рентгеновская камера площадью 88 м², что позволяет проводить полномасштабный неразрушающий контроль сварных соединений крупногабаритных сосудов. Наличие склада сварочных материалов I и II категорий с климат-контролем гарантирует соблюдение режимов просушки электродов и флюса, что критически важно для предотвращения водородных трещин.
Термическая обработка и гидроиспытания
После сварки многие сосуды подвергаются термообработке (отпуску) для снятия остаточных напряжений, возникших при сварке и вальцовке. Это предотвращает коррозионное растрескивание под напряжением в процессе эксплуатации. Завершающим этапом являются гидравлические испытания, где сосуд заполняется водой и нагружается давлением, превышающим рабочее в 1,25–1,5 раза. Только после успешного прохождения этих тестов и визуального осмотра поверхность готовится к нанесению антикоррозийного покрытия.
Инженерный подход к выбору материалов и конструкций
Выбор материала корпуса зависит не только от рабочего давления, но и от температуры среды и ее химической активности. Инженерная ошибка в выборе марки стали может сократить срок службы оборудования в разы.
Учет температурных режимов и коррозии
Для низкотемпературных сред (криогенные емкости) требуются стали с высокой ударной вязкостью при отрицательных температурах. Для высокотемпературных котлов важна жаропрочность и сопротивление ползучести металла. В химической промышленности ключевым фактором становится стойкость к точечной и щелевой коррозии. Использование нержавеющих сталей марок 304, 316L или дуплексных сталей оправдано только при тщательном анализе состава рабочей среды.
Конструктивные особенности для повышения надежности
Современные проекты предусматривают усиление зон концентрации напряжений: переходов между цилиндрической частью и днищами, патрубков и люков. Применение эллиптических или сферических днищ вместо плоских позволяет более равномерно распределить нагрузки. Также важным аспектом является дизайн теплоизоляционного кожуха и обшивки, которые должны обеспечивать не только энергосбережение, но и защиту несущих элементов от атмосферных воздействий.
Сравнительный анализ типов котельного оборудования
При модернизации тепловой схемы предприятия часто возникает вопрос выбора типа котла. Ниже приведено сравнение основных технологий, применяемых в современном производстве.
| Параметр сравнения | Газовые/Жидкотопливные котлы | Котлы на биотопливе | Электрические котлы |
|---|---|---|---|
| Эффективность (КПД) | Высокий (до 92-95%) | Средний (80-85%, зависит от влажности топлива) | Очень высокий (до 98-99%) |
| Эксплуатационные расходы | Зависят от биржевых цен на газ/нефть | Низкие при наличии местного сырья | Высокие (зависят от тарифов на электроэнергию) |
| Экологичность | Требуют систем очистки выбросов (NOx) | Углеродно-нейтральные, но есть зола | Нулевые выбросы на месте установки |
| Сложность обслуживания | Требуется регулярная настройка горелок | Высокая (очистка от золы, подача топлива) | Минимальная (нет движущихся частей в топке) |
| Рекомендуемое применение | Крупные ТЭЦ, промышленные предприятия с газоснабжением | Агропромышленные комплексы, деревообработка | Объекты с ограничениями по выбросам, резервные системы |
Из таблицы видно, что универсального решения не существует. Например, для предприятий лесной или пищевой промышленности, имеющих отходы производства (щепа, лузга), котлы на биотопливе становятся экономически наиболее выгодным решением, несмотря на более сложную эксплуатацию. В то же время, для объектов в черте города с жесткими экологическими нормами предпочтительны газовые или электрические решения.
Практические сценарии применения и инженерные кейсы
Рассмотрим два типичных сценария, где правильный выбор производителя и конфигурации оборудования имеет решающее значение.
Сценарий 1: Модернизация котельной пищевого комбината
Условия: Предприятию требуется замена устаревших паровых котлов. Необходим стабильный пар давлением 1,0 МПа для технологических линий (варка, стерилизация). Важна быстрота выхода на рабочий режим и точность поддержания параметров.
Техническое решение: Установка модульных газовых паровых котлов с микропроцессорным управлением. Использование нержавеющей стали для теплообменных поверхностей для предотвращения загрязнения продукта оксидами железа.
Риски и рекомендации: Основной риск — колебания давления газа. Производитель должен предусмотреть систему стабилизации давления перед горелкой. Также важно наличие системы водоподготовки (умягчение и деаэрация), так как даже кратковременная подача жесткой воды приведет к быстрому образованию накипи и перегреву труб. Опыт показывает, что интеграция системы рециркуляции конденсата позволяет снизить расход топлива на 10-15%.
Сценарий 2: Хранение сжиженного углеводородного газа (СУГ) на удаленном объекте
Условия: Необходимо изготовление горизонтальных ресиверов для хранения пропан-бутановой смеси. Объект находится в регионе с холодным климатом (температуры до -40°C).
Техническое решение: Изготовление сосудов из низколегированной стали, сохраняющей пластичность при низких температурах. Увеличенная толщина стенки с учетом коррозионного запаса. Обязательное нанесение многослойного антикоррозийного покрытия и установка электрохимической защиты.
Риски и рекомендации: Главная опасность — хладноломкость металла и коррозия под изоляцией. Производитель обязан предоставить сертификаты на ударную вязкость стали при отрицательных температурах. Монтаж трубопроводов давления класса GC2 должен выполняться с использованием специальных компенсаторов для учета температурных расширений. ООО «Аньхой Чжунъянь Котлов и Сосудов Производство», обладающее лицензией на монтаж трубопроводов класса GC2 и производство сосудов, способно реализовать такой проект «под ключ», обеспечивая согласованность всех узлов системы.
Критерии выбора надежного завода-изготовителя
Рынок промышленного оборудования насыщен предложениями, однако не все производители обладают необходимыми компетенциями для сложных проектов. При проведении тендера рекомендуется обращать внимание на следующие аспекты:
- Лицензии и сертификация: Проверьте наличие действующих лицензий на производство котлов класса B и сосудов под давлением соответствующих категорий. Для экспорта в страны СНГ и Европу важны сертификаты соответствия местным нормам (например, ГОСТ, ЕАС, ASME).
- Производственная база: Наличие собственного парка оборудования (вальцовочные станки, автоматические сварочные центры, крановое хозяйство) говорит о независимости завода от субподрядчиков. Мощность кранов (например, до 32 тонн) позволяет работать с крупногабаритными изделиями без сегментации, что повышает надежность швов.
- Система контроля качества: Узнайте, какие методы неразрушающего контроля применяются (рентген, ультразвук, капиллярный метод). Наличие собственной лаборатории и штата сертифицированных специалистов по контролю качества (NDT) обязательно.
- Инженерный персонал: Количество инженеров и их квалификация определяют способность завода решать нестандартные задачи. Предприятие с численностью квалифицированных специалистов более 150 человек, как правило, обладает достаточным ресурсом для одновременного ведения нескольких сложных проектов.
- Опыт и репутация: Запросите референс-лист реализованных проектов. Обратите внимание на географию поставок и длительность работы оборудования у клиентов. Долгосрочные партнерства с проектными институтами свидетельствуют о доверии со стороны инжиниринговых компаний.
Параметры и технические характеристики продукции
Ниже приведены ориентировочные параметры оборудования, которое может быть изготовлено на современном предприятии полного цикла. Конкретные значения зависят от индивидуального технического задания.
| Тип оборудования | Рабочее давление | Температура среды | Материалы корпуса | Диаметр / Габариты |
|---|---|---|---|---|
| Водогрейные котлы | до 2,5 МПа | до 150°C | Углеродистая сталь 20, 09Г2С | До 3000 мм (диаметр топки) |
| Паровые котлы | 0,7 – 10,0 МПа | до 300°C (перегретый пар) | Сталь 20, 12Х1МФ (для перегревателей) | Производительность до 100 т/ч |
| Сосуды под давлением (ресиверы) | до 4,0 МПа | от -40°C до +200°C | 09Г2С, 16ГС, нержавеющие стали | Объем до 200 м³ |
| Теплообменники | до 2,5 МПа | до 250°C | Латунь, нерж. сталь, титан (опционально) | Площадь поверхности до 5000 м² |
Примечание: Точные параметры, материалы и исполнения должны быть рассчитаны инженерами завода на основе опросного листа заказчика.
ООО «Аньхой Чжунъянь»: комплексный подход к производству
В контексте поиска надежного партнера выделяется ООО «Аньхой Чжунъянь Котлов и Сосудов Производство». Предприятие, основанное в 1985 году и ранее известное как «Аньхой Тайхуский Завод Котлостроения», прошло путь трансформации в современного производителя с полным циклом компетенций. Завод расположен в провинции Аньхой и официально утвержден Главным управлением по надзору за качеством КНР.
Ключевым преимуществом компании является наличие лицензий на весь спектр работ: от производства котлов класса B и сосудов классов D и III до монтажа трубопроводов давления класса GC2. Это позволяет клиентам избежать проблем со стыковкой оборудования от разных поставщиков и перекладывания ответственности при пусконаладке.
Производственная мощность завода поддерживается более чем 80 единицами технологического оборудования, включая ЧПУ-станки для резки и вальцовки, автоматические сварочные установки и мостовые краны грузоподъемностью до 32 тонн. Особое внимание уделяется контролю качества: собственная рентгеновская камера и склад сварочных материалов обеспечивают 100% соответствие продукции стандартам. Коллектив из более чем 168 специалистов реализует проекты для внутреннего рынка Китая и осуществляет экспорт в страны СНГ и Азии, предоставляя сервисное сопровождение на всех этапах — от проектирования до гарантийного ремонта.
Часто задаваемые вопросы (FAQ)
Какие документы необходимы для легальной эксплуатации котлов и сосудов?
Для ввода в эксплуатацию необходимо наличие паспорта изделия, сертификата соответствия (ЕАС или ГОСТ), руководства по эксплуатации и акта гидравлических испытаний. Оборудование должно быть зарегистрировано в органах технического надзора страны эксплуатации. Завод-изготовитель обязан предоставить полный пакет технической документации.
Влияет ли выбор материала на стоимость производства сосудов под давлением?
Да, значительно. Углеродистые стали являются наиболее бюджетным вариантом. Использование легированных или нержавеющих сталей увеличивает стоимость сырья в 2-5 раз, однако это необходимо для агрессивных сред или экстремальных температур. Экономия на материале в таких случаях недопустима из-за риска быстрой коррозии и аварии.
Какой срок службы промышленного котла?
Нормативный срок службы обычно составляет 10-15 лет, однако при качественном обслуживании, правильной водоподготовке и своевременном ремонте он может быть продлен до 20-25 лет. Решение о продлении срока эксплуатации принимается по результатам технического освидетельствования.
Может ли завод изготовить оборудование по индивидуальному чертежу заказчика?
Да, большинство специализированных заводов, включая ООО «Аньхой Чжунъянь», выполняют заказы по индивидуальным проектам. Однако чертежи заказчика должны пройти экспертизу на соответствие нормам прочности и безопасности. Инженеры завода могут внести корректировки для оптимизации manufacturability (технологичности изготовления).
Как осуществляется доставка крупногабаритных сосудов?
Транспортировка требует специальной логистики. Сосуды большого диаметра могут перевозиться морским транспортом или по железной дороге. Для автомобильных перевозок используются тралы сверхнизкой платформы. Завод-изготовитель должен обеспечить надежную фиксацию груза и защиту покрытия от повреждений при погрузочно-разгрузочных работах.
Заключение и рекомендации по закупкам
Выбор завода-изготовителя котлов и сосудов под давлением — это стратегическое решение, влияющее на безопасность и рентабельность предприятия на десятилетия. Не следует руководствоваться исключительно ценой предложения. Более низкая цена часто достигается за счет экономии на толщине металла, качестве сварочных материалов или отсутствии должного контроля.
Инженерная практика показывает, что первоначальные инвестиции в оборудование от проверенного производителя с полной лицензионной базой и современным парком станков окупаются за счет снижения простоев, меньших затрат на ремонт и отсутствия штрафов со стороны надзорных органов. При подготовке тендера запрашивайте не только коммерческое предложение, но и технологическую карту производства, примеры сварных швов и копии лицензий.
Для получения детальной консультации по техническим характеристикам, расчета стоимости проекта или запроса каталога продукции, соответствующей вашим спецификациям, рекомендуется обратиться к специалистам непосредственно на этапе проектирования. Это позволит оптимизировать конструкцию под ваши конкретные условия работы и избежать дорогостоящих изменений на поздних стадиях.
Ознакомьтесь с подробными техническими решениями и возможностями производственной линии на нашей странице: производство котлов и сосудов под давлением.